Równanie VUT — opisane przez Johna Kingmana w 1961 roku — to jedna z ważniejszych formuł w zarządzaniu produkcją. I jedna z najrzadziej znanych. Często spotykam w rozmowach z klientami i analizując procesy produkcji w różnych miejscach menedżerów walczących z magazynami, terminami i KPI. Prawie żaden nie słyszał o VUT. To kosztuje.
01 FABRYKA, KTÓRA ZNISZCZYŁA SIĘ LEAN'EM
W rozmowach z klientami i analizując procesy produkcji w różnych miejscach często spotykam ten sam wzorzec: sprawny, zaangażowany dyrektor produkcji z pasją do Lean. Przez rok prowadzi kaizeny, skraca czasy przezbrojeń, redukuje WIP na liniach. Wskaźniki wyglądają świetnie — ludzie są zajęci, maszyny pracują. Zarząd zadowolony.
Równocześnie system MRP generuje plan, który wymaga więcej niż dostępnej pojemności. System planistyczny nie wie o fizyce — zwalnia na halę zlecenia, których realizacja przekracza możliwości zasobów. Maszyny realnie pracują na 85–90%, ale kolejka przed nimi rośnie nieprzerwanie. To właśnie jest CTₐ w działaniu.
A potem zaczyna się problem. Magazyn gotowych wyrobów puchnie tygodniowo. Dostawa na czas spada. War room meetings co tydzień. Produkcja działa — ale fabryka jest permanentnie w trybie pożarniczym.
Co poszło nie tak? Wszystko, czego nie ma w żadnym arkuszu Lean. I co w pełni wyjaśnia jedno równanie.
02 NAJPIERW: CO TO JEST CZAS CYKLU
Zanim wejdziemy w równanie — "czas cyklu" może oznaczać różne rzeczy. W Lean to czas obróbki na stanowisku. Factory Physics definiuje to inaczej: CT to całkowity czas zlecenia w systemie, od wejścia do zdania produktu:
CTₐ — czas oczekiwania w kolejce (zlecenie czeka na zasób)
Lean atakuje tₜ — kaizeny, SMED, szybsze maszyny. I dobrze robi. Ale tₜ to często 5–20% całkowitego CT. Optymalizujesz mniejszość i jesteś zaskoczony, że lead time nie spada. Factory Physics nazywa skupienie wyłącznie na "value-added time" — "value-added fantasy".
03 RÓWNANIE VUT
Równanie Kingmana (Factory Physics: VUT) opisuje czas oczekiwania w kolejce jako funkcję zmienności (V), wykorzystania (U) i czasu procesu (T).
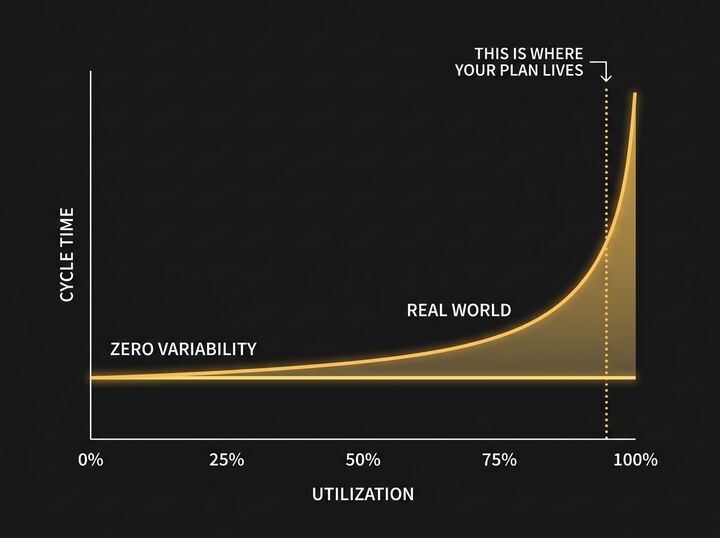
Zrobiłeś 36% więcej z maszyny. Czas cyklu wzrósł o 714%. Ta maszyna jest zajęta — ale nic nie zdąża na czas.
04 TRZY BUFORY. ZAWSZE.
Każda operacja to kombinacja popytu i transformacji. Oba są zmienne. Nie możesz ich idealnie zsynchronizować — bufor jest nieuchronny. Pytanie tylko który:
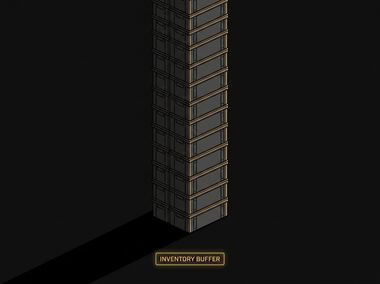
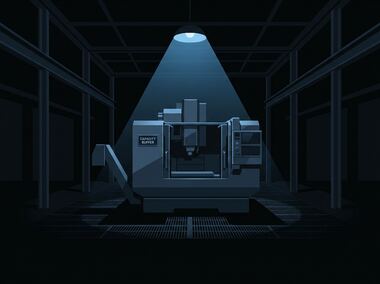
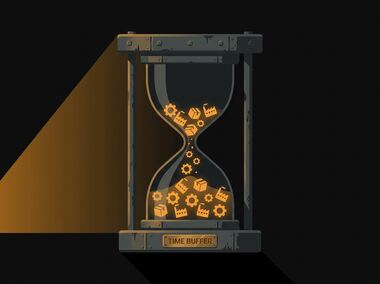
Natura operacji nie daje opcji "bez bufora". Twoja rola to zdecydować, który bufor i w jakiej ilości.
05 LITTLE'S LAW — WIP TO WIDOCZNY CT
John D.C. Little (1961): WIP = Czas Cyklu × Przepustowość. Czyli: CT = WIP / Przepustowość.
WIP jest widocznym czasem cyklu. Dużo materiału na hali = długi lead time, nawet jeśli każda maszyna wydaje się szybka. Możesz to zmierzyć bez stopera: policz WIP, podziel przez przepustowość.
Stąd wynika podstawa wszystkich systemów pull — CONWIP, Kanban, Drum-Buffer-Rope. Żaden nie jest magią. Wszystkie wynikają z tej samej fizyki.
06 CO NAPRAWDĘ MASZ KONTROLOWAĆ
Factory Physics: absolute benchmarking — porównujesz się z najlepszym możliwym wynikiem w swoim środowisku, nie z konkurencją. Trzy pytania na start każdego projektu:
1. Jaka jest najlepsza możliwa wydajność przy zerowej zmienności? (best-case benchmark — policzalny)
2. Gdzie faktycznie jesteś na krzywej VUT?
3. Co jest Twoją pierwszą dźwignią? Redukcja zmienności, WIP czy zmiana bufora?
W rozmowach z klientami słyszę często: "mamy dobry Lean, ale lead time rośnie". Odpowiedź jest prawie zawsze w którymś z tych trzech pytań. Najdroższe rzeczy w operacjach nie pojawiają się na żadnej fakturze.