Klasyczny Lean dał przemysłowi język, którym do dziś opisujemy marnotrawstwo. Ale narzędzia, którymi ten język zapisujemy — mapa procesu, VSM, chronometraż ze stoperem — powstały w świecie, w którym dane trzeba było zdobywać nogami. Ten świat już nie istnieje. LEAI — Lean + TOC + OpEx + AI — nie jest kolejną metodyką do wdrożenia ani produktem do kupienia. To zmiana częstotliwości próbkowania rzeczywistości: z raz na kwartał na non stop.
01 NAJPIERW UCZCIWIE: TO NIE JEST TEKST PRZECIWKO LEAN
Toyota Production System jest jednym z najlepiej udokumentowanych sukcesów w historii zarządzania operacyjnego. Zasady — przepływ, takt, standaryzacja pracy, eliminacja marnotrawstwa, praca u źródła problemu — nie mają terminu ważności. Nikt rozsądny nie proponuje ich wymiany.
Problem jest gdzie indziej i jest znacznie węższy. Dotyczy warstwy pomiarowej: sposobu, w jaki zdobywamy dane o tym, co naprawdę dzieje się na hali. Ta warstwa nie zmieniła się od lat 80. Wciąż opiera się na człowieku z arkuszem, stoperem i dobrą wolą. I to właśnie ona jest dziś wąskim gardłem całego systemu ciągłego doskonalenia.
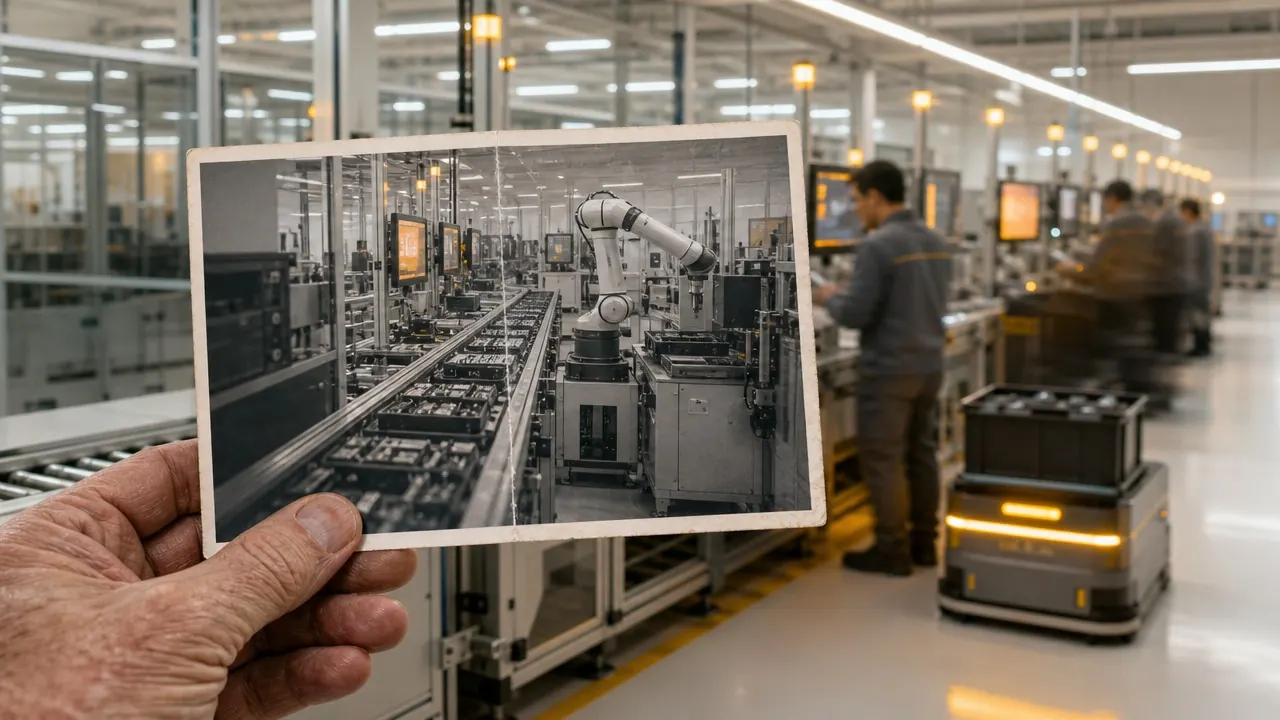
02 PODEJMUJESZ DECYZJE NA PODSTAWIE ZDJĘCIA, A PROCES JEST FILMEM
Value Stream Mapping i mapa procesu mają jedną wspólną, wbudowaną cechę: są fotografią. Zamrożonym kadrem procesu w konkretnym dniu, o konkretnej godzinie, przy konkretnym miksie produkcyjnym, obsadzie i stanie maszyn.
To nie jest złośliwa interpretacja — to opis samej metody. Przegląd literatury naukowej łączący VSM i process mining wprost wskazuje trzy fundamentalne ograniczenia klasycznego mapowania: metoda ujmuje „pojedynczego reprezentanta, skalowanego na całą rodzinę produktów" i „pomija dynamikę oraz heterogeniczność"; dane zbierane są ręcznie, bo „czasy operacji i przetwarzania mierzy się stoperem, a zapasy liczy na miejscu"; a całość opiera się na „wywiadach z operatorami" i „celowych uproszczeniach", które zakładają jednorodność produkcji (Springer, 2026).
Rozłóżmy to na cztery konkretne konsekwencje biznesowe.
1 · Próbka zamiast populacji
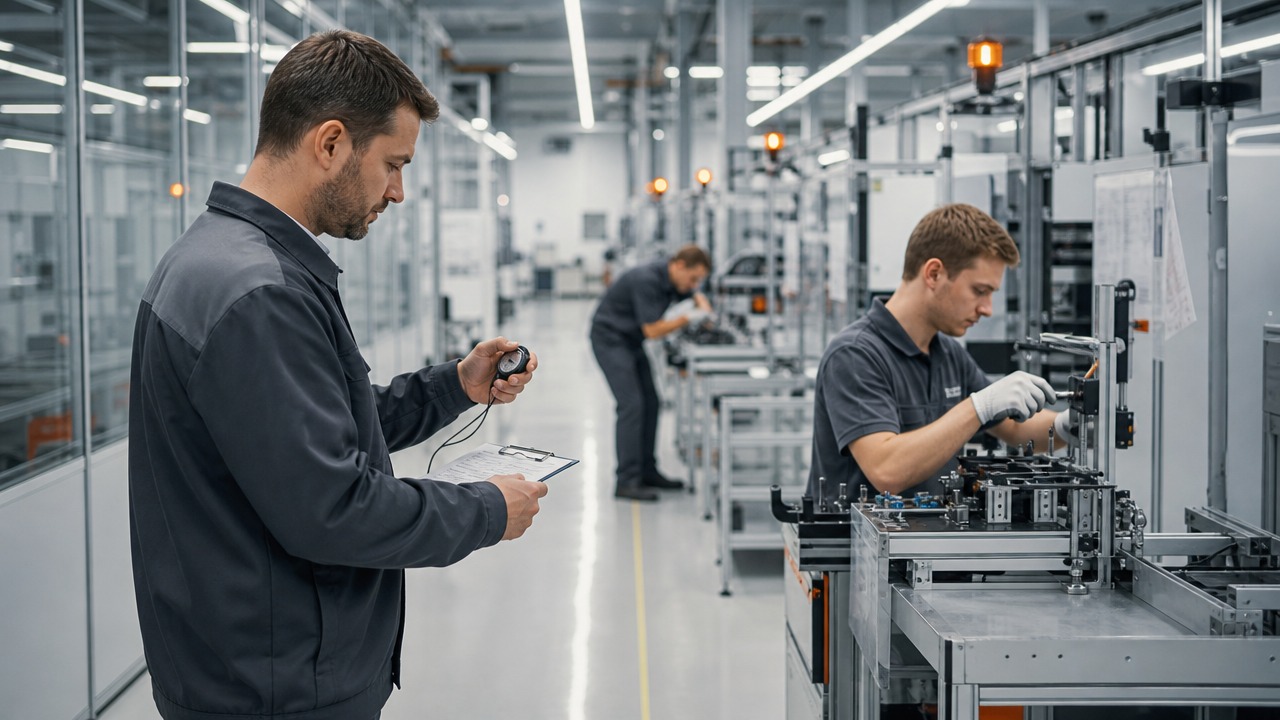
Chronometraż obejmuje zwykle kilkanaście–kilkadziesiąt cykli. Na stanowisku montażowym o cyklu 90 sekund, na trzy zmiany, wykonuje się dziennie ponad 2 000 cykli. Mierzysz zatem około jednego procenta zdarzeń i na tej podstawie wyciągasz wnioski o pozostałych 99%.
W statystyce to dopuszczalne — pod warunkiem, że próbka jest losowa i reprezentatywna. W praktyce hali produkcyjnej nie jest ani jedno, ani drugie. Pomiar robi się wtedy, gdy inżynier ma czas: w środku zmiany, na stabilnej serii, przy doświadczonym operatorze, bez awarii. Systematycznie pomija się dokładnie te momenty, w których proces traci najwięcej pieniędzy — rozruchy, przezbrojenia, końcówki zmian, nowych pracowników, nietypowe warianty.
2 · Efekt obserwatora
Człowiek ze stoperem zmienia mierzony proces. To zjawisko opisane w literaturze zarządzania od czasu badań w zakładach Hawthorne i każdy praktyk zna je z autopsji: przy obserwatorze tempo rośnie, standard jest przestrzegany, a improwizacje znikają. Mierzysz więc nie proces rzeczywisty, tylko proces w wersji odświętnej. Potem budujesz na tym plan zdolności produkcyjnych.
3 · Dane starzeją się szybciej, niż powstaje raport
Typowy warsztat VSM to kilka dni pracy zespołu, tydzień na opracowanie stanu obecnego, kolejne dni na stan przyszły. Zanim mapa trafi na ścianę, hala zdążyła zmienić miks produktów, obsadę i wąskie gardło. Mapa opisuje fabrykę, której już nie ma — a wisi tam przez najbliższe dwanaście miesięcy jako obowiązujący obraz rzeczywistości.
4 · Brak pętli zwrotnej po wdrożeniu
Najdroższy problem i najrzadziej nazywany. Klasyczny cykl kończy się na wdrożeniu usprawnienia i jednorazowej weryfikacji. Nikt nie mierzy w sposób ciągły, czy po sześciu tygodniach standard nadal obowiązuje. Efekt jest znany każdemu dyrektorowi produkcji: poprawa wyparowuje po kwartale, a nikt nie potrafi wskazać ani momentu, ani przyczyny regresu. Kolejny warsztat startuje od nowa, często z tego samego miejsca.
03 ILE TO NAPRAWDĘ KOSZTUJE
Dyskusja o metodach analizy brzmi jak temat dla działu CI. To błąd w kwalifikacji — to temat P&L. Cztery pozycje kosztowe:
Koszt ludzi. Inżynier ciągłego doskonalenia potrafi spędzić 30–50% czasu na zbieraniu i przepisywaniu danych. To najdroższa forma manualnej pracy w zakładzie: eksperci od rozwiązywania problemów zatrudnieni w roli rejestratorów danych.
Koszt opóźnienia decyzji. Jeżeli o pogorszeniu wydajności dowiadujesz się z raportu miesięcznego, to płacisz za problem przez cztery tygodnie, zanim w ogóle o nim usłyszysz. Przy linii generującej 200 tys. euro marży miesięcznie, 5% straty wykryte z miesięcznym opóźnieniem to 10 tys. euro spalone wyłącznie na latencji informacyjnej.
Koszt decyzji podjętych na średniej. VSM operuje wartościami uśrednionymi. Tymczasem pieniądze w procesach manualnych leżą w ogonie rozkładu — w tych 8% cykli, które trwają dwa razy dłużej od mediany. Średnia je rozmywa. Ciągły pomiar pokazuje pełen rozkład i pozwala zaatakować konkretną przyczynę zmienności, a nie jej statystyczny cień.
Koszt niewykrytego regresu. Usprawnienie, które przestaje działać niezauważone, jest gorsze niż brak usprawnienia — bo planujesz zdolności produkcyjne w oparciu o wynik, którego już nie osiągasz.
04 LEAI: OD FOTOGRAFII DO STRUMIENIA
LEAI stoi na czterech nogach i żadnej nie da się wyjąć:
- Lean — przepływ, takt, standard, eliminacja marnotrawstwa. Język opisu procesu.
- TOC — teoria ograniczeń. Odpowiedź na pytanie, gdzie w ogóle patrzeć, żeby zmiana przełożyła się na przepustowość całości, a nie na lokalne optimum.
- OpEx — dyscyplina systemu zarządzania: kaskada celów, rytm przeglądów, odpowiedzialność, utrzymanie standardu.
- AI — warstwa, która karmi trzy pozostałe faktami zamiast rekonstrukcjami z pamięci.
W praktyce oznacza to, że warstwa pomiarowa Lean zostaje zastąpiona ciągłym, automatycznym strumieniem danych o procesie, a rola człowieka przesuwa się z rejestrowania faktów na ich interpretację i działanie.
Technicznie źródła bywają różne: wizja komputerowa analizująca pracę manualną, dane z MES i PLC, sygnały z maszyn, systemy śledzenia. Zasada jest wspólna: proces opisuje się nie na podstawie wycinka, lecz na podstawie każdego wykonanego cyklu.
To zmienia cztery rzeczy naraz.
Z próbki na populację
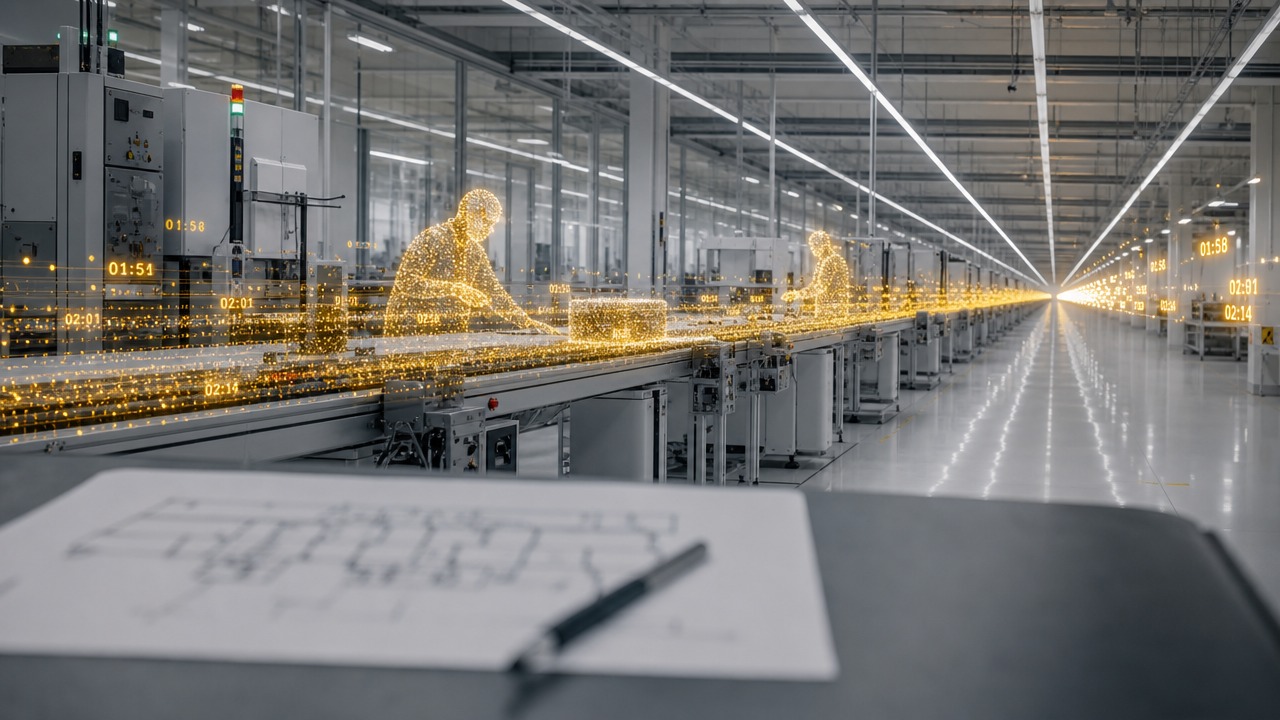
Zamiast 30 zmierzonych cykli — wszystkie 2 000 dziennie. Zamiast średniego czasu cyklu — pełen rozkład, z odchyleniem standardowym, ogonem i konkretnymi zdarzeniami, które go tworzą. Zamiast pytania „ile trwa ta operacja" pojawia się znacznie cenniejsze: „dlaczego czasami trwa dwa razy dłużej".
Z retrospekcji na czas rzeczywisty
Odchylenie od standardu przestaje być odkryciem z raportu i staje się sygnałem tego samego dnia. Cykl doskonalenia skraca się z kwartału do zmiany. Przy tej częstotliwości korekty są małe, tanie i odwracalne — zamiast dużych, drogich i obarczonych ryzykiem projektów.
Z opinii na dowód
Znasz tę dyskusję: „nie wyrabiamy się, bo brakuje ludzi" kontra „nie wyrabiamy się, bo za dużo przezbrojeń". Klasycznie rozstrzyga ją autorytet albo intuicja najbardziej doświadczonej osoby w pokoju. Przy ciągłym pomiarze rozstrzyga ją rozkład danych z ostatnich sześciu tygodni. To jest realna zmiana kulturowa, która przychodzi razem z danymi — spory operacyjne przestają być polityczne.
Z projektu na pętlę
Ciągłe doskonalenie przestaje być serią odrębnych inicjatyw z datą startu i końca, a staje się stale działającym systemem: obserwacja → diagnoza → zmiana → weryfikacja, że zmiana się utrzymuje. Ta ostatnia część — sustainment — jest tym, czego klasyczny zestaw narzędzi nie potrafi dostarczyć strukturalnie.
05 PORÓWNANIE WPROST
| Wymiar | Klasyczny VSM / mapa procesu | Podejście LEAI |
|---|---|---|
| Charakter danych | Snapshot, jeden moment w czasie | Ciągły strumień, każdy cykl |
| Pokrycie | ~1% zdarzeń (próbka) | Bliskie 100% (populacja) |
| Czas do wglądu | Dni–tygodnie | Godziny–minuty |
| Koszt kolejnego pomiaru | Taki sam jak pierwszego | Bliski zeru |
| Wpływ obserwatora | Istotny | Brak |
| Widoczność zmienności | Uśredniona, gubi ogon rozkładu | Pełen rozkład i przyczyny odchyleń |
| Weryfikacja utrzymania efektu | Jednorazowa lub żadna | Ciągła, automatyczna |
| Nakład pracy inżyniera | Wysoki i powtarzalny | Jednorazowy setup, potem interpretacja |
| Zakres jednoczesny | 1 linia / 1 rodzina produktów | Wiele linii i zakładów równolegle |
| Główna mocna strona | Zrozumienie i konsensus zespołu | Skala, obiektywność, szybkość |
Ostatni wiersz jest ważny i nie jest kurtuazją. Warsztat VSM ma wartość, której żaden system nie zastąpi: buduje wspólne rozumienie procesu wśród ludzi, którzy będą go zmieniać. LEAI nie usuwa tej wartości — sprawia, że dyskusja startuje z faktów, a nie z rekonstrukcji z pamięci.
06 PIĘĆ MECHANIZMÓW, PRZEZ KTÓRE TO PRZEKŁADA SIĘ NA WYNIK
Dla oceny inwestycji liczy się nie technologia, tylko droga od niej do EBIT. Jest ich pięć:
- Odzyskany czas inżynierów. Zbieranie danych schodzi do zera. Zespół CI zaczyna realizować kilkukrotnie więcej inicjatyw przy tej samej obsadzie.
- Skrócenie czasu wykrycia problemu. Straty przestają się kumulować przez tygodnie. To najczęściej największa i najszybciej realizowalna pozycja.
- Redukcja zmienności czasu cyklu. Uderzasz w ogon rozkładu zamiast w średnią, co bezpośrednio podnosi realną zdolność produkcyjną linii bez inwestycji w środki trwałe.
- Utrzymanie efektów. Poprawa, która nie eroduje, ma inną wartość obecną niż poprawa, która znika po kwartale.
- Skalowanie know-how. To, czego nauczyłeś się na jednej linii, przenosisz na dwadzieścia — bo pomiar na kolejnej linii nie kosztuje kolejnego kwartału pracy.
Zsumowany efekt tych pięciu mechanizmów widać nie tyle w jednym wskaźniku, co w tempie i skuteczności prowadzonych projektów. Zespoły, które faktycznie przeszły tę zmianę, raportują wzrost efektywności projektów doskonalących rzędu co najmniej 40% — przy tej samej obsadzie i tym samym budżecie. Nie dlatego, że ktoś zaczął szybciej pisać raporty. Dlatego, że zniknął cały etap „najpierw zmierzmy, potem się pokłóćmy o dane, potem zdecydujmy".
07 CZEGO LEAI NIE ZROBI
Uczciwość wobec czytelnika jest tu ważniejsza niż entuzjazm.
AI nie zdiagnozuje przyczyny źródłowej za ciebie. Pokaże, że wariant B na stanowisku 4 trwa 22% dłużej w drugiej połowie zmiany. Dlaczego — to nadal robota człowieka, który zna proces. Dane skracają drogę do hipotezy, nie zastępują myślenia.
AI nie wdroży zmiany. Standaryzacja pracy, przekonanie zespołu, przeprojektowanie stanowiska — to nadal Lean, ludzie i przywództwo.
Dane bez zaufania załogi nie działają. Jeśli system zostanie odebrany jako narzędzie nadzoru nad pracownikami, projekt umrze niezależnie od jakości technologii. Warstwa komunikacyjna, przejrzystość celu, uzgodnienia z przedstawicielstwem pracowników i zgodność z RODO to nie formalność, tylko warunek powodzenia. Rozwiązania oparte na wizji komputerowej powinny analizować proces, nie osoby.
Nie każde stanowisko warto mierzyć. Zacznij tam, gdzie jest ograniczenie i realna zmienność — TOC mówi o tym wprost: poprawa poza wąskim gardłem to droga iluzja. Reszta poczeka.
08 FAQ
Czy LEAI zastępuje Lean?
Nie. Zastępuje sposób zbierania danych dla Lean. Zasady, narzędzia rozwiązywania problemów i kultura ciągłego doskonalenia zostają — dostają tylko wiarygodne wejście.
Czy to oznacza koniec VSM?
Nie w roli narzędzia budowania wspólnego zrozumienia. Tak — w roli podstawowego źródła prawdy o wydajności procesu. VSM rysowany na danych z ciągłego pomiaru jest po prostu lepszym VSM-em.
Mamy MES i pełno danych, a i tak nic z nich nie wynika. Co się zmieni?
MES widzi transakcje i zdarzenia maszynowe. Nie widzi pracy manualnej: mikroprzestojów, czekania, chodzenia, poprawek. W montażu manualnym to właśnie tam siedzi większość strat — i to jest luka, którą LEAI zamyka.
Czy to nie jest po prostu monitoring pracowników?
Cel jest inny i musi być jasno zakomunikowany: analizowany jest proces, a nie wydajność konkretnych osób. Systemy tej klasy projektuje się z anonimizacją i pod kątem zgodności z RODO. Jeśli dostawca nie potrafi tego wyjaśnić w pięć minut — to zły dostawca.
Ile to trwa?
Pierwsze wnioski są zwykle kwestią tygodni, nie kwartałów — bo dane zbierają się same od pierwszego dnia, a nie wtedy, gdy inżynier znajdzie okno w kalendarzu.
09 CZYM LEAI NIE JEST
Powiedzmy to wprost, bo w tej kategorii panuje spory bałagan pojęciowy.
LEAI to nie nazwa produktu i nie nazwa dostawcy. Nie kupisz LEAI. To sposób pracy, a konkretne narzędzia — czyjekolwiek — są w nim wymienne. Kto sprzedaje ci LEAI w pudełku, sprzedaje ci coś innego.
LEAI to nie jest AI, którą większość ludzi ma dziś na myśli. Nie chodzi o pisanie maili, generowanie ładnych grafik, streszczanie dokumentów ani o kolejny framework agentowy zbudowany na modelu z pudełka. To warstwa demonstracyjna — efektowna i płytka. LEAI to użycie AI na serio: integracja realnie dostępnych danych z wiedzą procesową po to, żeby proces faktycznie działał lepiej. Różnica jest taka jak między pokazem a produkcją.
LEAI to nie odrzucenie klasyki. Lean, TOC i OpEx zostają w fundamencie — bez nich AI generuje wykresy, nie wyniki. Odrzucamy natomiast to, co obrosło wokół klasyki i zaczęło ją udawać: Excela jako systemu pomiarowego, PowerPointa jako dowodu, warsztatu jako rytuału i utartych paradygmatów, w których „przeanalizowaliśmy" znaczy „ktoś przez tydzień przepisywał liczby".
To jest duch czasu, który wielu przerasta, a części po prostu napawa lękiem — bo unieważnia dwadzieścia lat wprawy w zbieraniu danych ręcznie. Rozumiem ten opór. Ale inżynier procesu wyposażony w ciągły strumień danych i AI, która potrafi go przetworzyć, nie jest tym samym inżynierem co rok temu.
I jeszcze jedno, całkiem szczerze: kto tego nie doświadczył, nie ma o czym rozmawiać — nie z braku wiedzy, tylko z braku punktu odniesienia. Jeśli po zetknięciu z AI w twoich procesach nie masz poczucia skoku w nadświetlną, to nie znaczy, że technologia zawiodła. To znaczy, że wciąż jesteś na etapie używania AI do wyszukiwania ofert.
10 NA HORYZONCIE NOWY ZAWÓD: CIAI
Bo w całej tej układance jest element, o którym mówi się najmniej, a który decyduje o wszystkim: człowiek. Konkretnie — inżynier ciągłego doskonalenia, który przestaje być odbiorcą narzędzi, a staje się ich operatorem i twórcą.
To nowa rola i zasługuje na własną nazwę: CIAI — Continuous Improvement + AI.
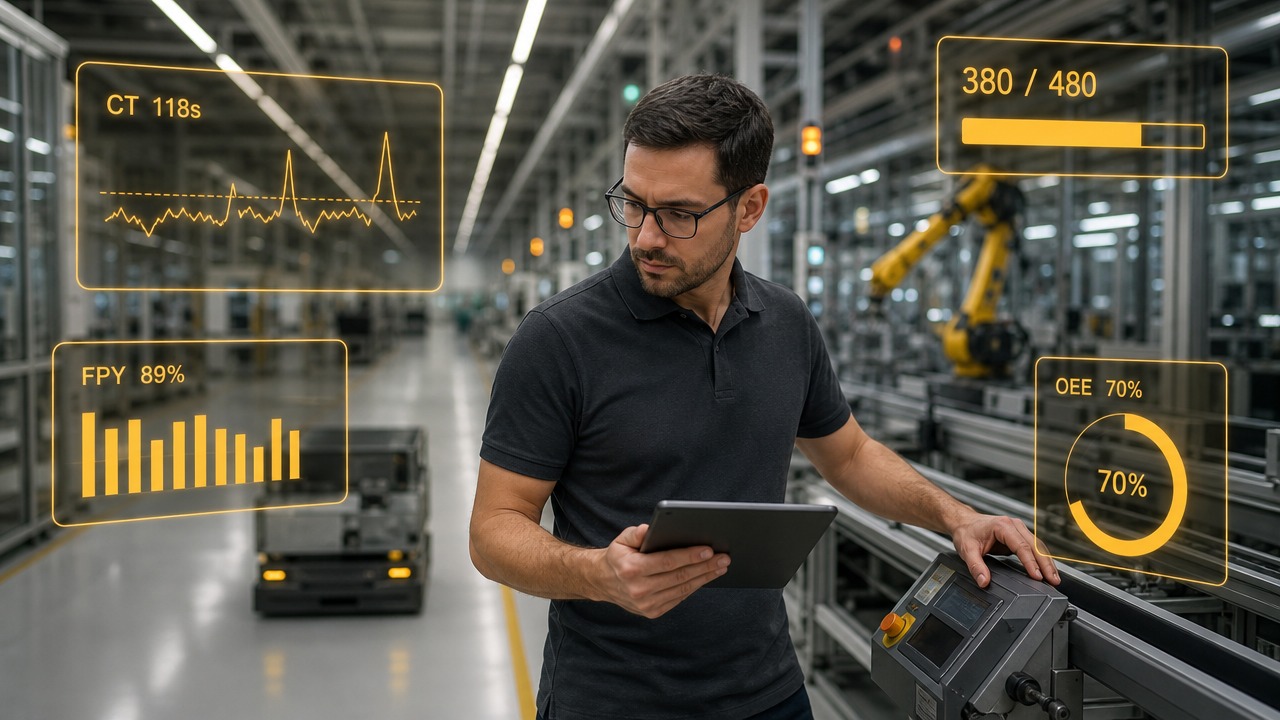
Kim jest CIAI? Przede wszystkim praktykiem. Zna proces od podszewki, był na hali, rozumie takt, ograniczenie i to, dlaczego operator obchodzi standard. Bez tego reszta jest bezużyteczna — AI w rękach kogoś, kto nie rozumie procesu, produkuje bardzo szybkie bzdury.
Ale do tej wiedzy dochodzi zestaw umiejętności, którego w opisie stanowiska inżyniera CI jeszcze pięć lat temu nie było. CIAI używa AI do zaawansowanych analiz, których wcześniej nie zlecało się nikomu, bo trwały za długo. Buduje własne narzędzia pomiarowe zamiast czekać kwartał na budżet i dostawcę. Integruje źródła danych, które w firmie od lat leżą obok siebie i nigdy się nie spotkały — MES, ERP, wizję, arkusze z hali, systemy jakościowe. A potem wystawia to ludziom w formie, której faktycznie użyją: dashboardu przy linii, customizowanego raportu dla zarządu, wewnętrznej strony, narzędzia do prowadzenia projektów. Sam. W dni, nie w kwartały.
I tu robi się naprawdę ciekawie, bo kierunek jest widoczny już teraz. Przyszły CI to nie jest jedna osoba szybciej klikająca w narzędzia. To superagent wyposażony w narzędzia przyszłości — a docelowo manager agentów: ktoś, kto nie wykonuje analiz osobiście, tylko projektuje, zleca i nadzoruje pracę zestawu wyspecjalizowanych agentów AI, sam zostawiając sobie to, w czym jest niezastąpiony — osąd, priorytet, decyzję i odpowiedzialność.
Wiem, jak to brzmi. Dziwnie. Ale to jedna z bardzo prawdopodobnych dróg — i moim zdaniem najciekawsza rzecz, jaka wydarzy się w profesji CI w tej dekadzie.
O tym, jak wygląda dzień pracy CIAI i jakich kompetencji wymaga ta rola — w kolejnym artykule.
11 PODSUMOWANIE
Klasyczne narzędzia Lean nie są błędne. Są niedopróbkowane — powstały w epoce, w której każdy pomiar kosztował godziny pracy człowieka, więc metodyka racjonalnie minimalizowała liczbę pomiarów. Ten koszt właśnie spadł niemal do zera, a metodyka za tym nie nadążyła.
Konsekwencja dla zarządu jest prosta. Jeżeli twoja fabryka podejmuje decyzje o zdolnościach produkcyjnych, obsadzie i inwestycjach na podstawie analizy wykonanej kwartał temu na jednym procencie zdarzeń — to nie zarządzasz procesem. Zarządzasz jego fotografią.
LEAI nie jest systemem do kupienia. To decyzja, żeby przestać patrzeć na zdjęcia i zacząć oglądać film — z Leanem, TOC i OpEx w fundamencie, i z AI jako warstwą, która wreszcie pokazuje halę taką, jaka jest.