Case study — zanonimizowane. Cela, zakład i produkt występują pod kryptonimem („Cela W1"). Wszystkie liczby są poglądowe i zrekonstruowane, by chronić źródło, ale struktura problemu jest prawdziwa.
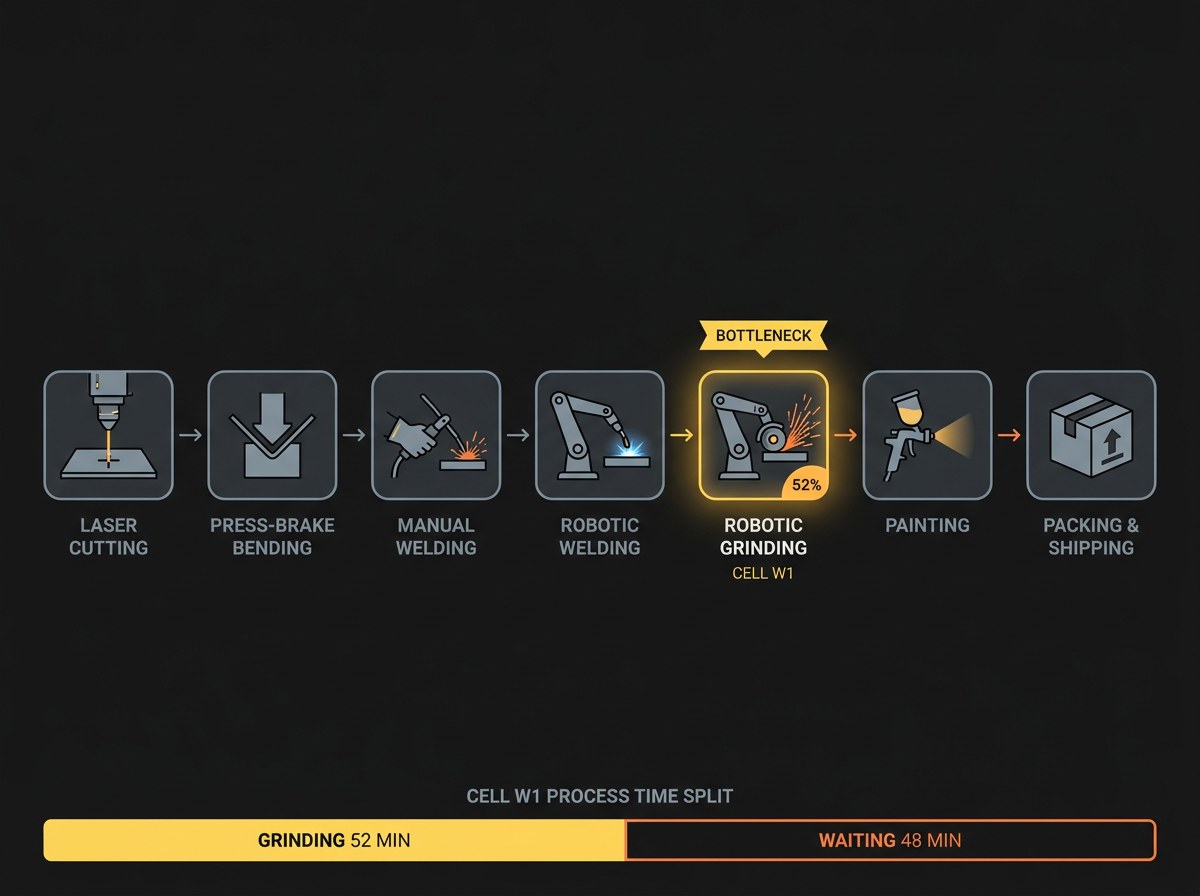
01 OGRANICZENIE, KTÓREGO NIKT NIE MÓGŁ SOBIE POZWOLIĆ ZMIERZYĆ
Każdy zakład ma celę, co do której wszyscy po cichu się zgadzają, że to to ograniczenie. Cela W1 była właśnie taką celą — pojedynczy robot szlifujący obsługiwany przez jednego operatora, wykańczający stalowe elementy konstrukcyjne, od których zależała reszta linii. Jeśli W1 zwalniała, zwalniał cały strumień wartości. A mimo to W1 nigdy nie została porządnie zmierzona.
Powód jest prozaiczny i niemal uniwersalny: nie było komu. Porządne badanie czasu oznacza zaparkowanie wykwalifikowanego inżyniera przy celi na całe dni, z notatnikiem w ręku. W1 była jednym z kilkunastu procesów konkurujących o tę samą cienką warstwę zasobów ciągłego doskonalenia. Najdroższy zasób w tej części linii działał więc na wyczucie: „robot jest zajęty", „operator ciężko pracuje", „pewnie jesteśmy blisko maksimum". Trzy z tych stwierdzeń okazały się fałszywe.
Założenie było proste: jeśli nie stać cię na obserwatora, niech cela obserwuje samą siebie — nieprzerwanie, każdy cykl, każdą zmianę, przez tygodnie — i niech dane powiedzą, gdzie naprawdę ucieka czas.
02 GDZIE CELA STOI W LINII
Cela W1 nie stoi samotnie. To piąte ogniwo w łańcuchu: cięcie laserem → gięcie na prasie krawędziowej → spawanie ręczne → spawanie zrobotyzowane → szlifowanie zrobotyzowane (Cela W1) → malowanie → pakowanie i wysyłka. Elementy opuszczające W1 to podzespoły wykańczane w osobnym zakładzie. Wąskie gardło z długim cieniem w dół strumienia to dokładnie takie, które najbardziej chcesz widzieć wyraźnie — i dokładnie takie, którego nikt nie ma czasu obserwować.
03 CO NAPRAWDĘ MIERZY „CIĄGŁA ANALIZA"
Zrobotyzowana cela szlifowania wygląda jak jedna maszyna, ale w rzeczywistości to dwa przeplatające się systemy: robot, który szlifuje, oraz człowiek, który przygotowuje, wykańcza ręcznie i pakuje. Żeby sprawdzić, czy działają w jednym rytmie, mierzysz oba — osobno i jednocześnie. Dla Celi W1, automatycznie i dla każdej sztuki: czas cyklu szlifowania (czysty czas pracy wrzeciona); czas przejścia, start-do-startu (prawdziwy takt ograniczenia); przypisanie aktywności operatora (gdzie jest operator, gdy robot stoi); wykorzystanie celi; oraz pełny kształt statystyczny — mediana, zmienność, wartości odstające i najlepszy powtarzalny wynik, jaki cela już zademonstrowała.
Ten ostatni punkt umyka większości analiz. Średnia mówi ci, co jest normalne. Nie mówi, co jest możliwe. Różnica między nimi to cała szansa.
04 OBRAZ, KTÓRY ZMIENIŁ ROZMOWĘ
Najbardziej rozbrajającym wynikiem był ten najprostszy: oś czasu jednego dnia produkcyjnego, ze szlifami robota na jednej ścieżce i lokalizacją operatora pokolorowaną pod spodem. Mogłeś patrzeć, jak szlif się kończy — a potem otwiera się długie bursztynowe pasmo, bo operator wciąż ręcznie wykańczał poprzednią sztukę przy stanowisku. Mogłeś zobaczyć, jak rytm się załamuje.
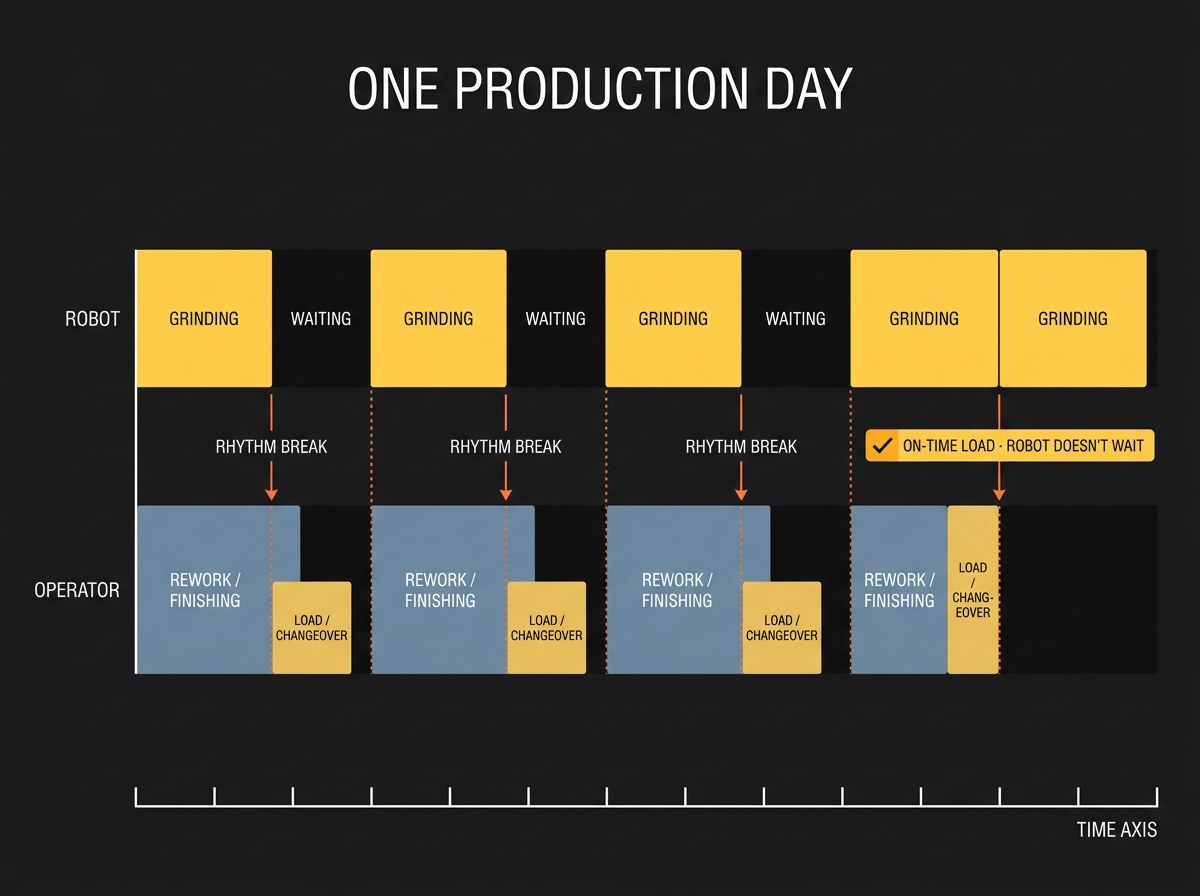
Ten sam obraz pokazuje też lekarstwo. Spójrz na cykle, w których operator kończy wcześniej i wymienia sztukę na czas — załadunek mieści się w oknie szlifowania, więc w chwili, gdy wrzeciono się zatrzymuje, kolejna sztuka jest już na przyrządzie i następny szlif startuje niemal bez oczekiwania. Ten sam robot, ten sam operator: gdy przezbrojenie dzieje się w trakcie szlifowania, a nie po nim, luka oczekiwania niemal znika. Te nieliczne dobre cykle w danych są dowodem, że poprawka działa — to cela pokazuje ci swoje własne najlepsze zachowanie.
Czytaj to razem. Robot szlifuje przez 52 minuty, a potem średnio mija kolejne 48 minut, zanim ruszy następna sztuka. Ograniczenie spędza prawie połowę życia na czekaniu. Przeczucie „robot jest zawsze zajęty" było po prostu błędne — i nikt nie potrafił tego udowodnić, bo nikt nie był w stanie tego obserwować.
05 CZTERY OPERACJE — I PUŁAPKA MIĘDZY NIMI
Wokół każdego szlifu operator wykonuje cztery operacje ręczne: przygotowanie (~12 min), obsługę szlifowania — załadunek/rozładunek/przezbrojenie (~4 min), poprawki ręczne / wykańczanie (~14 min) oraz pakowanie (~7 min). To około 37 minut pracy człowieka na sztukę, wobec 52 minut szlifowania. Całe obciążenie ręczne powinno zmieścić się w oknie szlifowania — robot nie powinien prawie nigdy czekać.
A i tak czekał 48 minut na cykl. Celi nie brakowało mocy. Brakowało jej koordynacji. W miarę jak tolerancje się zaostrzały, poprawki ręczne rozrosły się poza okno, w którym miały się ukryć, a wykańczanie zaczęło przelewać się na następny cykl. Robot się zatrzymywał, gotowy, podczas gdy operator wciąż z głową w robocie ręcznie wykańczał poprzednią sztukę. Wąskie gardło czekało na kolejkę poprawek własnego operatora.
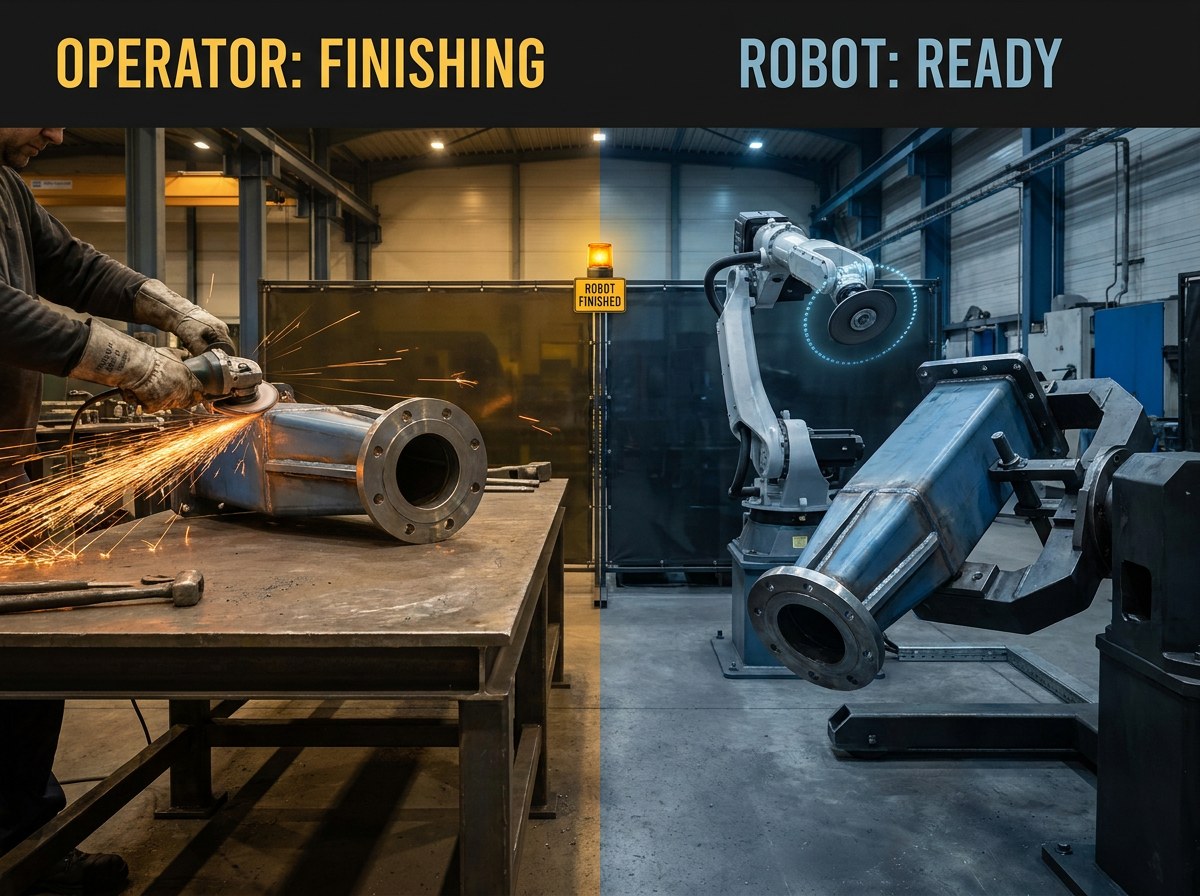
Poprawki nasunęły się naturalnie: zbuforować poprawki tak, by wykańczanie nigdy nie blokowało kolejnego załadunku, przesunąć wykańczanie na początek okna szlifowania i dodać prosty sygnał „robot skończył", żeby operator wiedział, kiedy się oderwać. Sam sygnał, kosztujący prawie nic, odzyskał większość utraconego czasu reakcji.
06 GDZIE JEST OPERATOR, GDY ROBOT CZEKA
Rozłóż czas postoju robota na części, a obraz się wyostrza. Z każdej godziny, którą robot spędził na czekaniu:
Tylko 2 minuty na 60 to nieuniknione przezbrojenie. Nieobecność — to, po co menedżerowie sięgają w pierwszej kolejności — jest najmniejszą kategorią możliwą do uniknięcia. Prawdziwe straty to krok wykańczania, który się przeciąga, i przygotowanie zaczynane za późno: problemy z sekwencją, nie z wysiłkiem. Nie naprawisz ich, naciskając mocniej na operatora — operator jest już zajęty 76% zmiany. Naprawisz je, zmieniając, kiedy praca się dzieje względem robota.
07 OD ŚREDNICH DO WEWNĘTRZNEGO BENCHMARKU
Tu analiza przestała być raportem, a stała się celem. Większość dashboardów zatrzymuje się na średniej. Ten zapytał: jaki jest najlepszy wynik, który cela już udowodniła, że potrafi osiągnąć? Wśród obserwowanych cykli była wyraźna populacja szybkich, czystych przebiegów — czas przejścia najlepszego decyla około 70 minut, z robotem szlifującym ~74% czasu. Nie specyfikacja od dostawcy — własny najlepszy, powtarzalny wynik celi.
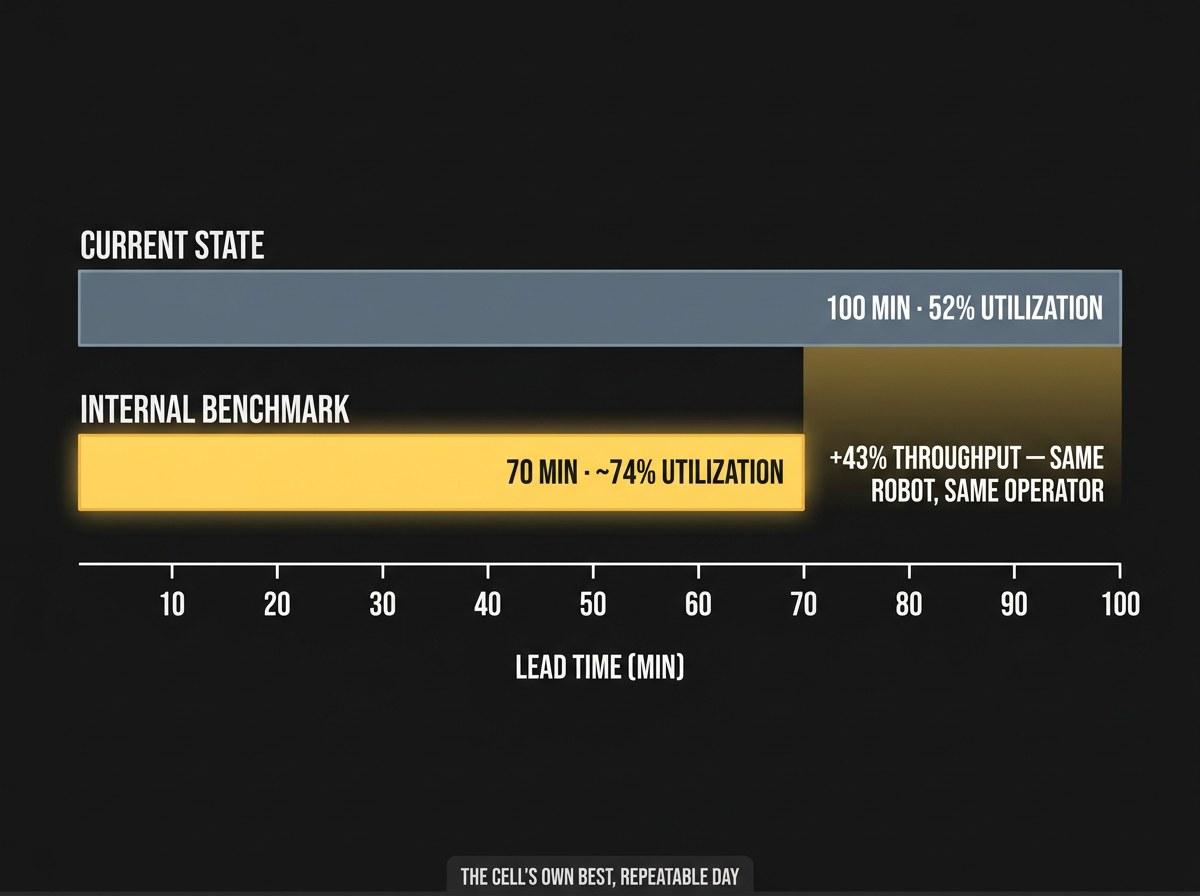
To różnica między „cela działa na 52%" a „cela zostawia od jednej piątej do połowy swojej produkcji na stole, a oto dokładnie które zachowania zamykają tę lukę". Jedno to liczba. Drugie to plan.
08 WNIOSEK
Wąskie gardła, które bolą najbardziej, to często te zbyt ważne, by je przerywać, i zbyt liczne, by obsadzić je obserwatorami. Stają się czarnymi skrzynkami właśnie dlatego, że mają znaczenie — działają więc na przeczuciu, a przeczucie zwykle pochlebia i zwykle jest błędne. Ciągły, automatyczny pomiar przełamuje tę pułapkę: obserwuje każdy cykl, oddziela czas maszyny od czasu człowieka, przypisuje każdą minutę oczekiwania do przyczyny i porównuje codzienną średnią z najlepszą wersją samego systemu.